
文章内容
工业内窥镜用于AI冷凝管检测,核心解决的是“看不见的内部失效”问题——在管路尚未发生泄漏或停机之前,提前发现堵塞、腐蚀、结垢、裂纹等隐患,将被动抢修转为主动维护。广东微视科技有限公司的工业内窥镜方案,以超细探头和360°转向能力,覆盖AI液冷冷凝管从7mm到15mm的典型内径范围,在不拆卸管路的前提下完成可视化筛查。
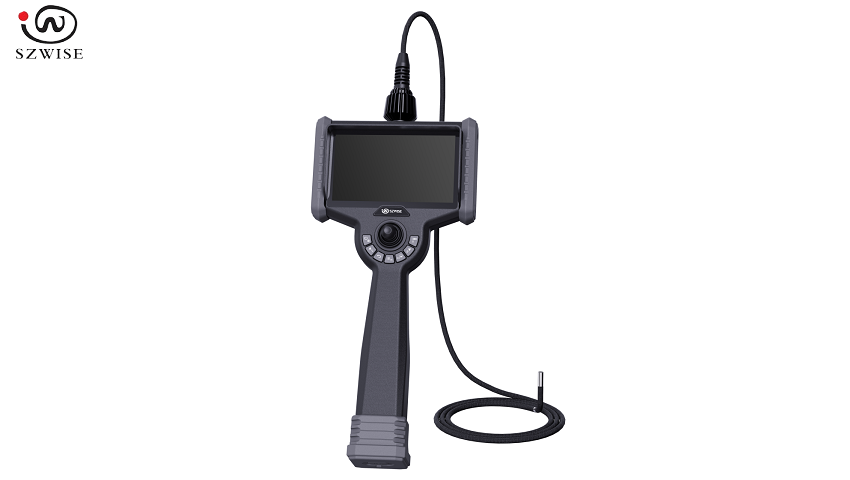
需要特别说明的是,在当前AI冷凝管检测项目中,应用最多、最受现场认可的配置,是3.9mm和1.8mm直径、带转向功能的工业内窥镜。其中,3.9mm探头兼顾通过性、成像清晰度与弯道适应性,适合7—15mm典型冷凝管内径的批量筛查;1.8mm探头则面向更细支管、弯折通道和空间受限部位,在保持转向能力的同时,进一步提升进入性。
一、AI冷凝管为什么“看不见”却必须检?
AI芯片液冷系统的冷凝管承担着相变循环中“蒸汽变回液体”的关键任务。管内一旦出现异常,轻则换热效率下降,重则冷却液流量受阻,引发芯片高温降频甚至停机。但冷凝管通常细长、多弯、成组排列,传统目视或拆解检查成本极高。
工业内窥镜的价值在于:不拆卸、不破坏管路,将探头送入管内,直接观察内壁状态,并拍照录像留存缺陷证据。对于AI数据中心这类追求连续运行、单位机柜价值极高的场景,这种“早发现、少停机”的检测方式具有直接的经济意义。
二、工业内窥镜具体解决AI冷凝管的哪些问题?
工业内窥镜在冷凝管检测中的目标,是识别那些“尚未发展为泄漏、但已在削弱管路可靠性”的早期缺陷。具体可归为以下六类:
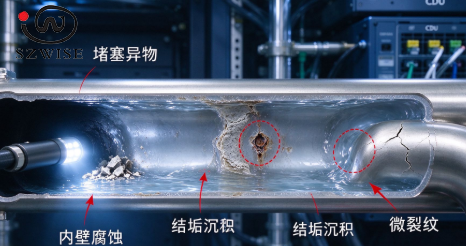
第一,堵塞与异物残留。 制造或装配过程中遗留的碎屑、密封材料残片,或运行中析出的沉积物,都可能局部阻塞流道。内窥镜可直观判断堵塞位置与程度。
第二,内壁腐蚀与点蚀。 AI液冷管路长期接触冷却液,内壁可能出现均匀腐蚀或局部点蚀。点蚀是穿孔泄漏的前兆,内窥镜的高清成像可识别早期蚀坑。
第三,结垢与沉积层。 冷却液中的成分析出后附着于管壁,形成隔热层,直接降低冷凝效率。内窥镜可评估结垢的覆盖范围与厚度趋势。
第四,裂纹与焊缝完整性。 冷凝管的环形焊缝、胀接部位是应力集中区,微裂纹肉眼不可见,却可能在热循环中扩展。内窥镜可对焊缝区域进行逐段目视筛查。
第五,管壁变形与机械损伤。 弯管处的压扁、装配过程中的划痕或凹坑,会改变局部流速与换热均匀性。内窥镜的侧视或转向观察能力可覆盖这些“直视盲区”。
第六,涂层完整性。 带防腐涂层的冷凝管,涂层破损处会迅速成为腐蚀起点。内窥镜可在制造验收和使用中检查涂层是否连续、有无剥落。
三、广东微视科技有限公司的针对性解决方案
针对AI冷凝管“细长、多弯、成组排列、不能随意拆解”的检测难点,广东微视科技有限公司给出的不是单一探头,而是“合适直径 + 带转向能力 + 高清记录”的组合方案。当前AI冷凝管检测中应用最多的,是3.9mm和1.8mm直径、带转向功能的工业内窥镜。
主力配置分工明确。 3.9mm带转向探头兼顾通过性、成像清晰度与弯道适应性,适合7—15mm典型冷凝管主通道、弯管段和焊缝区域的批量筛查;1.8mm带转向探头面向更细支管、复杂弯折通道和空间受限部位,在保持转向能力的同时提升进入性。两者不是互相替代,而是按管路内径和弯折情况分工使用。
通过性有覆盖。 广东微视科技有限公司的量产管线涵盖0.75mm超细探头至8mm常规直径,P系列支持0.95—8mm自主更换管线。以3.9mm/1.8mm带转向探头为主力,更细通道还可根据实际工况选择0.75—2.8mm超细探头方案,避免“探头进不去,检测无法完成”。
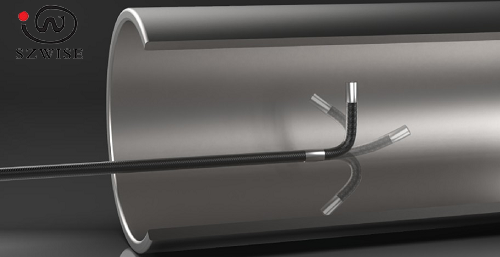
弯道里能转向观察。 冷凝管的检测重点往往在弯管段侧壁,而不是正前方。广东微视科技有限公司的工业内窥镜支持360°实时导向,3.9mm和1.8mm探头均可在管内转向观察侧壁与弯道区域,减少“只能看正前方”的直视盲区。
检测结果能记录、能对比。 设备配备高像素成像系统和前置LED照明,检测过程中可对缺陷部位拍照、录像并归档,用于建立冷凝管“健康基线”,对比不同检测周期的变化趋势,让“可视化预防”真正形成可追溯的记录。
制造与资质有支撑。 广东微视科技有限公司是国家高新技术企业、专精特新中小企业,累计拥有110余项自主知识产权,通过ISO9001质量管理体系认证和欧盟CE认证,产品在冷凝器管束、热交换器管束检测领域已有明确应用定位。
四、选型与检测执行建议
选型先看通过性,再看成像。 探头直径建议不大于管路最小内径的2/3。AI冷凝管7—15mm典型内径可优先考虑3.9mm带转向探头;极细支管、复杂弯折通道优先考虑1.8mm带转向探头;更细通道再根据实际工况选择0.75—2.8mm超细探头。通过性是第一约束,成像清晰度应在可通过的直径范围内择优。
插入长度预留操作余量。 插入长度按冷凝管实际长度选择,并建议预留0.5—1m余量,便于推送、转向和回撤,避免因长度不足影响检测覆盖。
弯管段重点看侧壁。 检测时应利用探头的360°转向能力,对弯管段侧壁、焊缝和胀接部位逐段观察,避免只关注正前方而漏掉侧壁缺陷。
检测过程要留证据。 对疑似堵塞、腐蚀、点蚀、结垢、裂纹、变形或涂层破损部位拍照、录像并标注位置,形成可追溯的检测报告,用于建立健康基线和后续周期对比。
操作与判定参照标准。 检测操作和缺陷判定可参照GB/T 41856.1—2022《无损检测 工业内窥镜目视检测 第1部分:方法》执行,确保过程规范、结果可复核。
五、常见问题(FAQ)
问:AI冷凝管一定要用工业内窥镜检测吗?有没有替代方法?
涡流检测、声学脉冲反射等方法可用于管束整体筛查,但工业内窥镜的不可替代性在于直接看到缺陷的形貌、位置和程度,并留存可视化证据。两者通常是互补关系:内窥镜用于定位和定性,其他方法用于定量或快速普查。
问:为什么当前项目常用3.9mm/1.8mm带转向探头?
3.9mm探头适合AI冷凝管7—15mm典型内径,兼顾通过性、成像清晰度和弯道转向观察能力;1.8mm探头则用于更细支管、复杂弯折通道和空间受限部位。两者均带转向功能,能够在弯管段观察侧壁,减少直视盲区,因此成为当前AI冷凝管检测中应用最多的配置。
问:探头直径选小了会不会图像不够清晰?
在满足通过性的前提下,探头直径越大,通常照明和光学性能越好。但如果为了追求图像而选用无法通过弯道的探头,检测本身就无法完成。通过性是第一约束,清晰度应在可通过的直径范围内择优。对于7—15mm冷凝管,3.9mm带转向探头是兼顾通过性与清晰度的常用选择;1.8mm探头更适合细小通道,需在进入性与成像之间按实际工况平衡。
问:检测频率应该是多少?
取决于冷凝管材质、冷却液类型和运行工况。新建或大修后应做基线检测;此后建议结合液冷系统维护周期(如年度或半年度)进行抽检。若在线传感器已提示流量下降或换热温差异常,应立即进行内窥镜筛查。
如果您对我们的产品感兴趣,可以咨询我们商务经理,电话18928481633,微信同号,欢迎前来咨询。